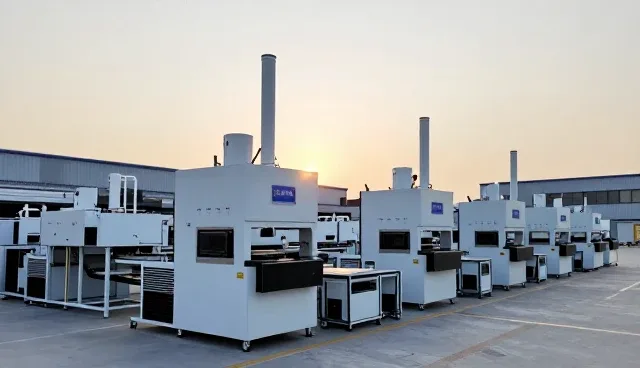
随着食品安全问题日益受到关注,食品企业在生产过程中对分装环节的精细化管理提出了更高要求。传统的食品分装方式存在人工操作误差大、效率低、追溯困难等问题,而数字化分装技术的应用正逐步改变这一现状。以贵州市仁怀市富地坊酒业有限公司为例,其在白酒分装环节引入数字化管理系统,实现了从原料到成品的全流程数据追踪,为食品安全提供了有效保障。
数字化分装技术的核心在于将分装过程与信息化系统紧密结合,确保每一瓶酒的生产数据、分装时间、操作人员等信息都能被准确记录。通过智能分装设备的部署,企业可以实时监控分装环境的温湿度、设备运行状态及分装速度,从而减少人为干预带来的风险。这种透明化管理不仅提高了分装效率,还增强了对食品安全问题的响应能力。
在实际应用场景中,数字化分装技术的应用已经覆盖了从原料分装到成品包装的多个环节。例如,在白酒的分装过程中,系统会自动记录分装批次、产品规格及存储条件,确保每一瓶酒的来源可追溯。这种数据化管理方式不仅提升了企业内部的管理效率,也为消费者提供了更安心的食品安全保障。通过数字化手段,企业能够更快速地识别和应对潜在的食品安全问题。
此外,数字化分装技术还支持与外部监管平台的数据对接,实现食品安全信息的共享与协同。监管部门可以借助系统获取企业分装环节的关键数据,如分装批次、温度控制记录、分装人员操作日志等,从而提高食品安全监管的透明度和效率。这种数据互通机制不仅增强了企业的合规性,也提升了食品安全的整体管理水平。
在白酒行业,分装环节的精准性直接影响到最终产品的质量和安全。通过引入数字化分装技术,企业能够有效降低因人为操作失误导致的食品安全风险。例如,在分装过程中,系统可以自动检测分装容器的密封性,避免因容器泄漏导致酒液污染。同时,分装过程中的数据记录还能为后续的产品召回和责任追溯提供依据,减少食品安全事故带来的损失。
数字化分装技术的推广还促进了食品行业向智能制造转型。通过自动化设备和数据分析系统的结合,企业能够实现分装流程的优化与资源的高效利用。例如,系统可以根据历史分装数据预测分装需求,合理安排设备运行计划,从而减少能源浪费和设备损耗。这种智能化管理方式不仅降低了企业的运营成本,也提升了整体生产的安全性和可持续性。
随着消费者对食品安全要求的不断提高,数字化分装技术的应用已成为食品企业转型升级的重要方向。通过数据驱动的管理模式,企业能够更精准地识别食品安全风险点,并采取针对性的改进措施。贵州市仁怀市富地坊酒业有限公司在数字化分装技术上的实践表明,只有将技术与实际业务深度融合,才能真正实现食品安全管理的智能化和精细化,为行业树立可借鉴的范例。